

Að klippa ryðfrítt stálnet á réttan hátt er mikilvægt skref sem hefur bein áhrif á nákvæmni uppsetningar, burðarvirki, síunarafköst og heildarlíftíma. Hvort sem þú ert að vinna með soðnar möskvaplötur til styrkingar eða ofið vírnet til síunar og skimunar, getur óviðeigandi skurður leitt til slitna brúna, víddarbjögunar, tæringar og óþarfa efnissóun. Vegna þess að möskva úr ryðfríu stáli er mjög mismunandi hvað varðar þvermál vír, vefnaðarbyggingu og vélrænni hegðun, verður að velja skurðaðferðir vandlega út frá möskvagerð, þykkt og kröfum um notkun.
Þessi handbók veitir yfirgripsmikið, hagnýtt yfirlit yfir hvernig á að skera úr ryðfríu stáli soðið möskva og ofið möskva á áhrifaríkan hátt. Það útskýrir val á verkfærum, skurðartækni, öryggissjónarmið, brúnfrágang og gæðaeftirlit. Verkfræðingar, framleiðendur og innkaupasérfræðingar geta notað þessa handbók til að bæta skurðarnákvæmni, draga úr endurvinnslu og tryggja áreiðanlega afköst í síun, frárennsli, smíði og iðnaðarkerfum.

Skilningur á ryðfríu stáli möskva áður en skorið er
Mismunur á soðnu möskva og ofnum möskva
Ryðfrítt stál soðið möskva og ofið möskva hegða sér mjög mismunandi við klippingu, sem gerir það að verkum að nauðsynlegt er að skilja byggingareiginleika þeirra áður en þú velur verkfæri eða aðferðir. Soðið möskva samanstendur af lengdar- og þvervíraþoli-soðnum á gatnamótum, sem skapar stíft rist með föstu bili. Þessi stífleiki veitir framúrskarandi víddarstöðugleika, en það þýðir líka að skurðarkraftar berast yfir burðarvirkið. Ef óviðeigandi verkfæri eru notuð getur skurður valdið streitu á suðupunktum, hugsanlega veikt aðliggjandi gatnamót eða valdið staðbundinni aflögun.
Ofið möskva er aftur á móti framleitt með því að flétta undið og ívafi víra í mynstrum eins og sléttum vefnaði, twillvefnaði eða hollenskum vefnaði. Þessi samofna uppbygging gefur ofið möskva meiri sveigjanleika en gerir það einnig hætt við að brúnir slitni þegar skorið er rangt. Með því að klippa ofið möskva án þess að koma á stöðugleika á brúnunum getur vír losnað eða færst til, breytt ljósopsstærð og dregið úr síunarnákvæmni. Skilningur á þessum grundvallarmun gerir framleiðendum kleift að sjá fyrir áhættu og velja viðeigandi skurðaðferðir.
Áhrif vírþvermáls og möskvaops
Þvermál vír og möskvaopnunarstærð gegna stóru hlutverki við að ákvarða erfiðleika við klippingu og val á verkfærum. Þykkari vír krefjast meiri skurðarkrafts og sterkari verkfæri, en fínir vírar geta auðveldlega skemmst vegna of mikils þrýstings eða óviðeigandi rúmfræði blaðsins. Í ofið möskva sem notað er til síunar er mikilvægt að viðhalda stöðugri ljósopstærð. Of mikil aflögun meðan á skurði stendur getur skekkt op nálægt skurðbrúninni, sem dregur úr síunarnákvæmni og flæðissamkvæmni.
Í soðnu möskva auka þykkari vírar skurðþol en hjálpa einnig til við að viðhalda brúnstöðugleika eftir klippingu. Hins vegar getur skurður of nálægt suðupunktum valdið streitustyrk. Verkfræðingar tilgreina oft lágmarksbrún til að varðveita burðarvirki. Rétt skipulag byggt á þvermáli vír og möskvaopnun tryggir að klipping hafi ekki neikvæð áhrif á frammistöðu eða uppsetningarsamhæfi.
Athugasemdir um ryðfríu stáli við klippingu
Mismunandi gerðir úr ryðfríu stáli bregðast mismunandi við skurðarferlum vegna breytileika í hörku, sveigjanleika og vinnu-herðingarhegðun. Austenitic einkunnir eins og 304, 316 og 316L eru sterkar og sveigjanlegar en hafa tilhneigingu til að vinna-harðna þegar þær eru skornar, sem eykur slit á verkfærum og hitamyndun. Ferritic einkunnir eins og 430 eru harðari og minna sveigjanlegar, sem getur gert klippingu stökkara ef óviðeigandi tækni er notuð.
Að skilja efnisflokkinn hjálpar framleiðendum að velja skurðhraða, blaðefni og kæliaðferðir. Til dæmis, hægur, stýrður skurður með beittum verkfærum lágmarkar hitauppsöfnun og dregur úr hættu á mislitun eða skemmdum á örbyggingu sem síðar gæti haft áhrif á tæringarþol.

Handvirkar skurðaraðferðir fyrir ryðfrítt stálnet
Notaðu handklippur og tini klippur
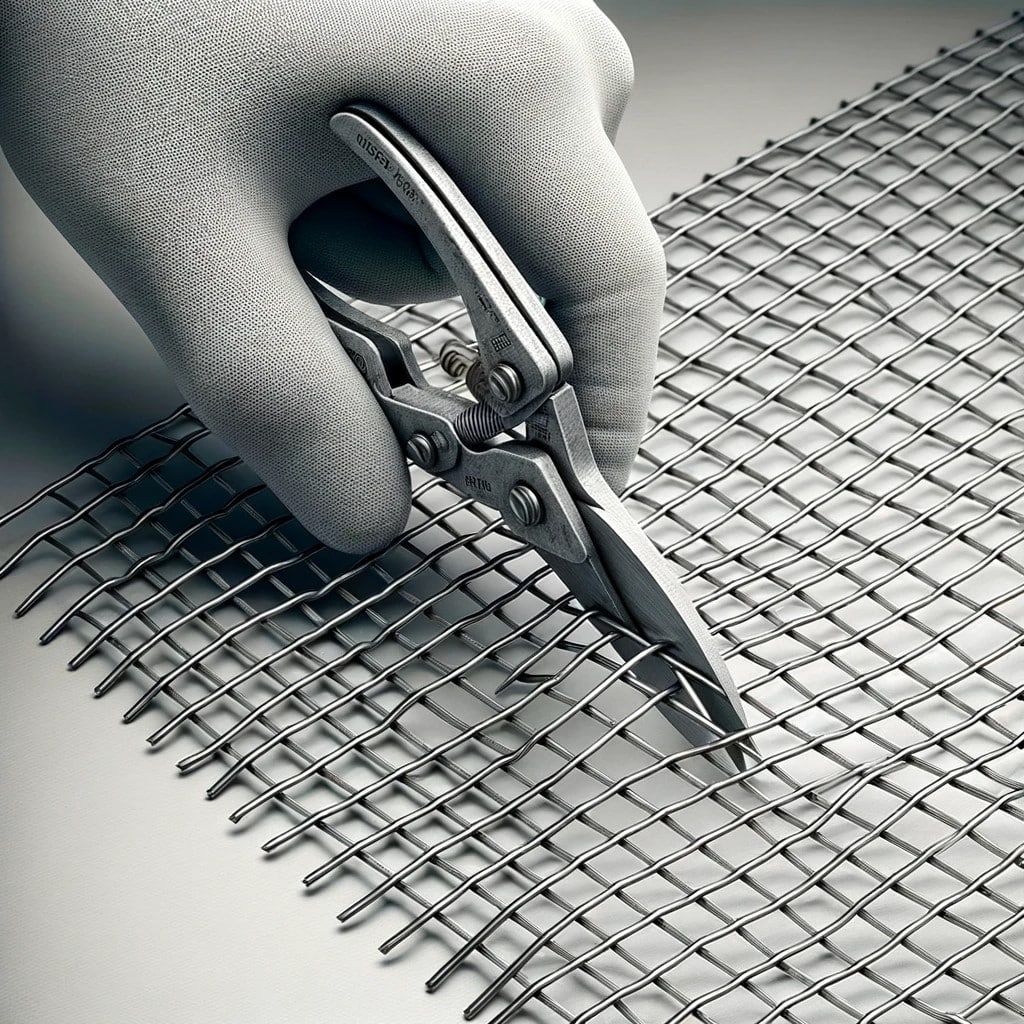
Handklippur og blikkklippur eru almennt notaðar til að klippa þunnt ryðfrítt stálnet, sérstaklega við smíði- í litlum mæli eða uppsetningu á-stað. Þau eru hentug fyrir fínt ofið möskva og létt soðið möskva með litlum vírþvermáli. Helsti kosturinn við handverkfæri er stjórn; rekstraraðilar geta skorið nákvæmlega eftir merktum línum án þess að mynda of mikinn hita eða neista.
Hins vegar, handskurður krefst réttrar tækni. Ef klippt er of hratt eða í röngu horni getur það beygt víra eða búið til oddhvassar brúnir. Fyrir ofið möskva er nauðsynlegt að festa möskva vel til að koma í veg fyrir tilfærslu við klippingu. Rekstraraðilar ættu að klippa einn vír í einu frekar en að þvinga marga víra samtímis og draga úr bjögun og þreytu í höndum. Þó að handverkfæri séu -hagkvæm eru þau best takmörkuð við lítið-magn eða nákvæm verkefni þar sem hraði er ekki mikilvægur.
Boltaskera fyrir þykkara soðið möskva
Boltaskerar eru mikið notaðar til að klippa þykkari soðnar möskvaplötur, sérstaklega í byggingariðnaði og utandyra. Löng handföng þeirra veita vélrænan kost, sem gerir rekstraraðilum kleift að skera í gegnum þyngri þvermál víra með minni líkamlegri áreynslu. Boltaskerar eru áhrifaríkar fyrir beina skurði og grófa stærð á möskvaplötum fyrir endanlega klippingu.
Þrátt fyrir kraftinn geta boltaskerar sett aflögun ef þeir eru ekki notaðir varlega. Ef klippt er of nálægt suðupunktum getur það skaðað aðliggjandi samskeyti og ójafn þrýstingur getur valdið því að vírendarnir blossi. Til að lágmarka vandamál ættu rekstraraðilar að staðsetja klippikjaftana beint á vírinn og beita jöfnum, stýrðum krafti. Boltaskerar eru tilvalin fyrir burðarvirki þar sem brún nákvæmni er minna mikilvæg en styrkur og hraði eru nauðsynlegar.
Takmarkanir handvirkra skurðaraðferða
Þó að handvirkar skurðaraðferðir bjóði upp á sveigjanleika og lágan kostnað hafa þær takmarkanir. Nákvæmni minnkar með auknu þvermáli vírsins og þreyta stjórnanda getur leitt til ósamræmis niðurstöðu. Handvirkar aðferðir henta líka ekki fyrir mikið-magn framleiðslu eða flókin form. Skilningur á þessum takmörkunum hjálpar verkfræðingum að ákveða hvenær á að skipta yfir í vélrænar eða sjálfvirkar skurðarlausnir.
Vélræn skurðarverkfæri og búnaður
Hornslípur og afskorin-hjól
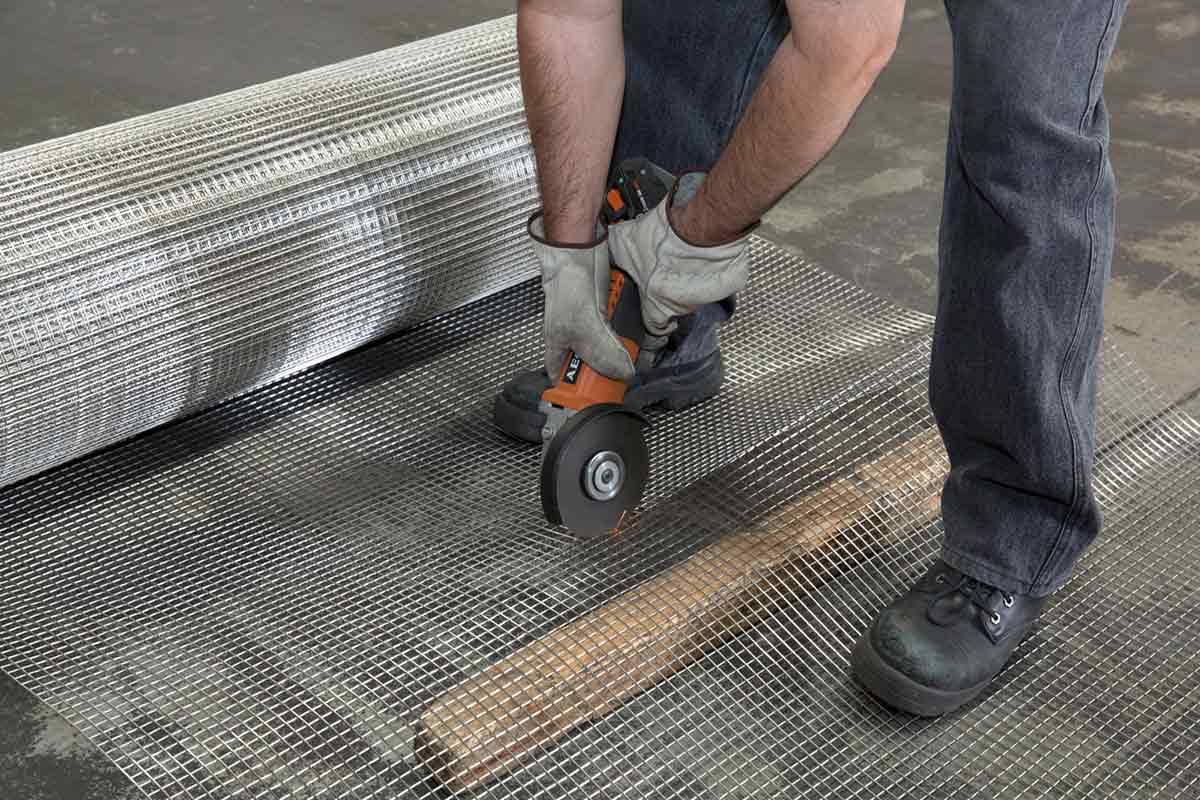
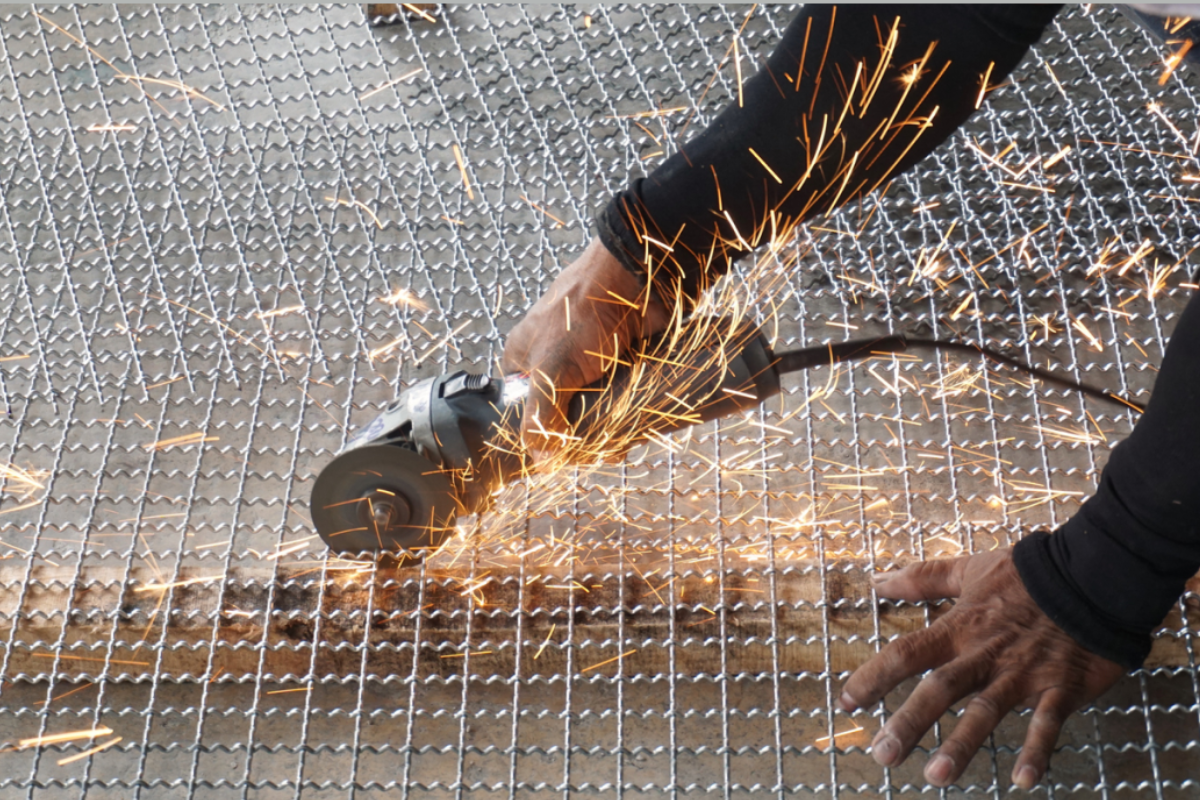
Hornslípar búnar ryðfríu stáli-flokkuðum afskornum-hjólum eru mikið notaðar til að klippa soðið möskva og þyngri ofið möskva. Þau bjóða upp á hraða og fjölhæfni, sem gerir þau hentug fyrir-aðstæður og verkstæðisumhverfi. Hornslípur geta meðhöndlað þykkari víra og stærri plötur á skilvirkan hátt.
Hins vegar mynda þeir verulegan hita og neista sem geta mislitað ryðfríu stáli og hugsanlega haft áhrif á tæringarþol ef ekki er rétt meðhöndlað. Notkun viðeigandi hjólaefna, viðhalda jöfnum skurðarhraða og forðast of mikinn þrýsting hjálpa til við að draga úr hitauppsöfnun. Rekstraraðilar ættu einnig að vera með viðeigandi hlífðarbúnað, þar sem neistar og skarpar brot eru algengar hættur.
Snúningsklippur og möskvaskurðarvélar
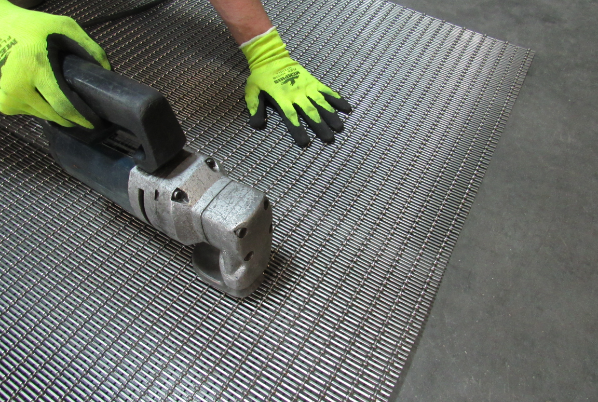
Fyrir iðnaðar-skalaskurði, veita klippur og sérstakar möskvaskurðarvélar yfirburða nákvæmni og endurtekningarhæfni. Þessar vélar beita jöfnum skurðarkrafti yfir möskvabreiddina og framleiða hreinar brúnir með lágmarks aflögun. Þau eru sérstaklega áhrifarík fyrir ofið möskva sem notað er í síun, þar sem brún gæði hafa bein áhrif á frammistöðu.
Vélskurður gerir nákvæma stjórn á stærðum, dregur úr sóun og tryggir samkvæmni yfir lotur. Þó upphafleg fjárfesting sé meiri, bætir vélrænn skurðarbúnaður verulega framleiðni og gæði í stórum-aðgerðum.
Plasma og laserskurður fyrir sérsniðin form
Háþróaðar skurðaraðferðir eins og plasma- og laserskurður eru notaðar fyrir flókin form, þykkt soðið möskva eða samþættar samsetningar. Laserskurður býður upp á einstaka nákvæmni og lágmarks vélrænt álag, sem gerir það tilvalið fyrir forrit sem krefjast þröng vikmörk. Plasmaskurður er hraðari og hentugur fyrir þykkari efni en kynnir meiri hita.
Báðar aðferðirnar krefjast vandlegrar færibreytustjórnunar til að koma í veg fyrir óhóflegan hita-svæði sem verða fyrir áhrifum. Eftir-þrif eða aðgerð getur verið nauðsynlegt til að endurheimta tæringarþol. Þessar aðferðir henta best fyrir sérhæft framleiðsluumhverfi.
Fyrir ítarlegri samanburð á skurðarverkfærum-frá handvirkum klippum og boltaskerum til leysi- og CNC kerfa
Þessi leiðarvísir um val á verkfærum fyrir ryðfríu stáli möskvaskurði veitir hagnýta sundurliðun á skilvirkni, nákvæmni og kostnaðarsjónarmiðum.
Verkfæravalsleiðbeiningar til að klippa ryðfrítt stálnet: Frá handverkfærum til CNC
Skera ofið möskva án þess að slitna eða skekkja
Edge stöðugleikatækni
Að koma í veg fyrir slit er ein stærsta áskorunin við að klippa ofið ryðfrítt stálnet. Áður en klippt er er hægt að stilla brúnirnar með tímabundinni klemmu, límböndum eða punktsuðu. Þessar aðferðir halda vírum á sínum stað og koma í veg fyrir að þeir losni við klippingu.
Fyrir fínt síunarnet er stöðugleiki sérstaklega mikilvægur. Jafnvel lítilsháttar hreyfing á vír getur breytt rúmfræði ljósops, sem hefur áhrif á síunarnákvæmni. Rétt stöðugleiki tryggir hreinar brúnir og stöðugan árangur.
Ef síunarafköst eru mikilvæg er einnig mikilvægt að skilja hvernig mismunandi skurðaraðferðir geta haft bein áhrif á ljósopsstöðugleika og míkronnákvæmni-þetta efni er skoðað í smáatriðum í grein okkar um hvernig skurðaraðferðir hafa áhrif á síunarnákvæmni í ofnu ryðfríu stáli möskva.
Hvernig skurðaraðferðir hafa áhrif á síunarnákvæmni í ofnu ryðfríu stáli möskva
Skurðarstefna og röð
Stefna og röð skurðar hefur áhrif á brún gæði. Að klippa samsíða undið eða ívafi víra dregur úr viðnám og lágmarkar röskun. Skurður skurður eykur hættuna á vírhreyfingu og ójöfnum brúnum. Að skipuleggja skurðarleiðina og röðina hjálpar til við að viðhalda möskvaheilleika.
Post-Cut Edge Treatments
Eftir klippingu gæti þurft að klára brúnirnar til að fjarlægja burst eða skarpa punkta. Létt slípa, bursta eða velta brúnir eykur öryggi og kemur í veg fyrir skemmdir á aðliggjandi íhlutum við uppsetningu. Rétt frágangur dregur einnig úr streituþéttnipunktum sem gætu komið af stað tæringu.
Öryggissjónarmið við möskvaskurð
Persónulegur hlífðarbúnaður (PPE)
Að klippa ryðfrítt stálnet felur í sér skarpar brúnir, fljúgandi brot og hugsanlega neistaflug. Hanskar, öryggisgleraugu, andlitshlífar og hlífðarfatnaður eru nauðsynleg. Fyrir vélrænan skurð gæti heyrnarhlífar einnig verið nauðsynlegar.
Vinnurými og öryggi verkfæra
Stöðugt vinnurými kemur í veg fyrir slys og tryggir nákvæmni. Möskva ætti að vera tryggilega klemmt eða studd til að koma í veg fyrir hreyfingu. Verkfæri verða að vera rétt viðhaldið, með beittum hnífum og ósnortnum hlífum. Að fylgja öryggisreglum dregur úr hættu á meiðslum og bætir skurðgæði.
Meðhöndlun og förgun afskorinna brúna
Skurðar möskvabrúnir eru skarpar og hættulegar. Rétt meðhöndlun, merkingar og förgun koma í veg fyrir meiðsli við flutning og uppsetningu. Í iðnaðarumhverfi bæta staðlaðar meðhöndlunaraðferðir öryggi og skilvirkni.
Gæðaeftirlit eftir að hafa skorið ryðfrítt stálnet
Málnákvæmni og þolpróf
Eftir klippingu ætti að sannreyna möskvamál í samræmi við forskriftir. Nákvæm stærð tryggir rétta passa við uppsetningu og kemur í veg fyrir endurvinnslu. Mælitæki og sniðmát hjálpa til við að viðhalda samræmi.
Byggingarheilleika og brún skoðun
Nauðsynlegt er að skoða skornar brúnir fyrir aflögun, brotnar suðu eða lausa víra. Snemma uppgötvun galla kemur í veg fyrir niðurstreymisbilanir og tryggir áreiðanlega afköst.
Undirbúningur möskva fyrir uppsetningu eða framleiðslu
Rétt þrif og umbúðir vernda skorið möskva gegn mengun og skemmdum. Að undirbúa möskva á réttan hátt tryggir mjúka samþættingu í síunarkerfi, frárennslissamsetningar eða burðargrind.
Eftir klippingu verða brúnarfrágangur og tæringarvarnir jafn mikilvæg fyrir langtíma-afköst-þessar eftir-skurðarferli eru útskýrðir í smáatriðum í leiðbeiningunum okkar um brúnfrágang og tæringarvörn fyrir möskva úr ryðfríu stáli.
Eftir-Frágangur í fremstu röð og tæringarvarnir fyrir ryðfrítt stálnet
Öryggissjónarmið við að klippa ryðfrítt stálnet
Kröfur um persónuhlífar (PPE).
Að skera úr ryðfríu stáli soðið möskva og ofið möskva myndar skarpar brúnir, málmbrot, neista og stundum fínt málmryk. Réttur persónuhlífar (PPE) eru nauðsynlegar til að koma í veg fyrir meiðsli og heilsufarsáhættu til lengri-tíma. Að minnsta kosti ættu rekstraraðilar að vera með skurðþolna-hanska úr kevlar eða stál-styrktum trefjum til að vernda hendurnar gegn rakhníf-örpum vírendum. Venjulegir efnishanskar eru ófullnægjandi og geta auðveldlega rifnað við meðhöndlun á nýskornum möskva.
Augnvernd er jafn mikilvægt. Öryggisgleraugu eða full-andlitshlíf koma í veg fyrir að málmbrot berist í augun, sérstaklega þegar hornslípur, plasmaskera eða vélrænar klippur eru notaðar. Fyrir rafmagnsskurðarverkfæri ætti að nota heyrnarhlífar til að draga úr-langtíma heyrnarskemmdum af völdum mikils-desíbels hávaða. Á lokuðum verkstæðum geta öndunarhlífar einnig verið nauðsynlegar þar sem skorið er úr ryðfríu stáli getur losað fínar agnir sem erta öndunarfærin.
Fótvörn er oft gleymd en mjög mikilvæg. Stál-öryggisstígvél fyrir tá koma í veg fyrir að meiðsli falli niður af möskvaplötum eða afskornum-hlutum. Löng-hlífðarfatnaður lágmarkar útsetningu fyrir heitum neistum og beittum vírendum. Að koma á skýrum PPE staðla verndar ekki aðeins starfsmenn heldur bætir einnig framleiðni með því að draga úr slysum og niður í miðbæ. Í iðnaðar- eða byggingarumhverfi er stöðug notkun persónuhlífa grundvallar en nauðsynleg krafa fyrir örugga klippingu á ryðfríu stáli möskva.
Umsjón með skörpum brúnum og vírbrotum eftir klippingu
Ein algengasta hættan við að klippa ryðfrítt stálnet er útsetning fyrir beittum brúnum og vírgrindum. Bæði soðið möskva og ofið möskva geta myndað nálar-eins og víraoddar eftir klippingu, sem skapar alvarlega áhættu við meðhöndlun, flutning og uppsetningu. Þessar grúfur geta auðveldlega stungið húð, skemmt hanska eða fest hlífðarfatnað ef ekki er rétt meðhöndlað.
Eftir klippingu skal strax skoða og meðhöndla möskvabrúnir. Handvirk afgrasun með því að nota skrár, slípiefni eða flapdiska hjálpar til við að slétta skarpa víraenda og draga úr hættu á meiðslum. Fyrir mikið-magn framleiðslu eru sjálfvirkar brúnfrágangar eða aukaslípunarferli oft innleidd til að tryggja samræmi og öryggi. Í forritum þar sem möskva verður meðhöndlað oft, eins og síunarspjöld eða færanlegir skjáir, er frágangur á brúnum ekki valfrjáls-það er virknikrafa.
Auk þess að grafa er hægt að beita brúnstyrkingaraðferðum. Að brjóta möskvabrúnina saman, sjóða ramma úr ryðfríu stáli eða setja upp U-laga brúna eykur öryggi og eykur stöðugleika burðarvirkisins. Rétt merking á nýskornum möskvaplötum hjálpar einnig að vara starfsmenn við hugsanlegri hættu. Að stjórna beittum brúnum er ekki aðeins öryggisráðstöfun heldur einnig gæðaeftirlitsskref sem bætir notagildi og fagmennsku fullunninnar ryðfríu stáli möskva.
Eld- og neistastjórnun meðan á rafmagnsskurði stendur
Rafmagnsskurðarverkfæri eins og hornslípur, plasmaskera og leysikerfi mynda neista og hita sem geta valdið eldhættu, sérstaklega á verkstæðum sem meðhöndla eldfim efni. Ryðfrítt stál sjálft er ekki eldfimt, en neistar geta kveikt í ryki, umbúðum eða efnaleifum í nágrenninu. Réttar eldvarnarráðstafanir verða að vera fyrir hendi áður en skurðaðgerðir hefjast.
Vinnusvæði ættu að vera hreinsuð fyrir eldfimum efnum og setja upp eldþolnar- varnir eða neistahlífar þar sem þörf krefur. Slökkvitæki sem henta fyrir-málmtengda elda verða að vera aðgengileg og stjórnendur ættu að fá þjálfun í réttri notkun þeirra. Þegar skorið er á stórar möskvaplötur geta neistar borist nokkra metra, sem gerir það mikilvægt að koma á stýrðu skurðsvæði.
Loftræsting gegnir einnig hlutverki í neista- og hitastjórnun. Nægilegt loftflæði dregur úr hitauppsöfnun og dreifir gufum sem myndast við klippingu. Í iðnaðarumhverfi þarf oft heita vinnuleyfi og öryggisgátlista áður en byrjað er að klippa. Með því að stjórna neistagjöfum og hitagjöfum með fyrirbyggjandi hætti geta framleiðendur og uppsetningaraðilar dregið verulega úr hættu á eldsvoða-atvikum þegar skorið er úr ryðfríu stáli möskva.
Örugg meðhöndlun og geymsla á skornum möskvaplötum
Þegar ryðfrítt stálnet hefur verið skorið er rétt meðhöndlun og geymsla nauðsynleg til að koma í veg fyrir meiðsli og efnisskaða. Skurð möskvaplötum ætti aldrei að stafla af tilviljun, þar sem óvarðir víraenda geta valdið skurði þegar spjöld breytast. Notkun bils, hlífðarskilja eða viðarbretti hjálpar til við að viðhalda öruggu bili á milli spjalda og kemur í veg fyrir brúnskemmdir.
Lyfta og flytja möskva ætti að nota viðeigandi tækni. Stórar spjöld gætu þurft að meðhöndla tveggja-manna eða vélrænan lyftibúnað til að forðast álagsmeiðsl og að falla fyrir slysni. Þegar möskva er geymt lóðrétt skal nota öruggar grindur til að koma í veg fyrir að velti. Lárétt geymsla ætti að tryggja jafnan stuðning til að forðast beygingu eða skekkju, sérstaklega fyrir þynnri ofinn möskva.
Skýr merking á skurðarstærðum, möskvagerð og hættuviðvaranir bæta öryggi og skilvirkni á vinnustað. Rétt geymsluaðstæður-þurrt, hreint og vel-skipulagt-verndar einnig ryðfríu stálneti gegn mengun og tæringu fyrir uppsetningu. Öruggar meðhöndlunaraðferðir tryggja að skurðaðgerðir hafi ekki í för með sér nýja áhættu á síðari stigum vinnslu eða notkunar.
Nákvæmni og þolstýring í ryðfríu stáli möskvaskurði
Mikilvægi víddarnákvæmni fyrir iðnaðarnotkun
Málnákvæmni er mikilvæg krafa þegar skorið er úr ryðfríu stáli möskva til iðnaðarnota. Forrit eins og síunarkerfi, hlífðarskjáir og vélhlífar krefjast nákvæmra mála til að tryggja rétta passa og afköst. Jafnvel lítil frávik á lengd eða breidd geta leitt til erfiðleika við uppsetningu, leka eða minni burðarvirki.
Ofið möskva býður upp á einstaka áskoranir vegna þess að skera í gegnum vefnaðinn getur valdið minniháttar breytingum á vírjöfnun. Án réttrar stjórnunar getur möskvan slitnað eða misst einsleitni meðfram skurðbrúninni. Soðið möskva, þó að það sé stífara, krefst nákvæmrar mælingar til að tryggja að skorin spjöld séu rétt í takt við ramma eða festingarpunkta. Nákvæm skurðarverkfæri, kvörðuð mælikerfi og samkvæmar uppsetningaraðferðir eru nauðsynlegar til að viðhalda þéttum vikmörkum.
Í framleiðsluumhverfi hefur víddarnákvæmni einnig áhrif á endurtekningarhæfni. Framleiðsla á samræmdum möskvaplötum dregur úr sóun, bætir samsetningu skilvirkni og tryggir samræmi við forskriftir viðskiptavina. Nákvæm skurður snýst ekki aðeins um fagurfræði-það hefur bein áhrif á virkni áreiðanleika ryðfríu stáli möskvahluta í krefjandi forritum.
Að stjórna aflögun möskva við klippingu
Ryðfrítt stálnet getur afmyndast við klippingu ef óviðeigandi tækni eða verkfæri eru notuð. Ofið möskva er sérstaklega viðkvæmt fyrir bjögun vegna þess að einstakir vírar eru fléttaðir frekar en fastir. Of mikill kraftur, óviðeigandi klemmur eða ójafn skurðþrýstingur getur teygt eða þjappað möskvanum saman, breytt stærð og lögun ljósops.
Til að lágmarka aflögun ætti möskva að vera tryggilega klemmd eða studd meðan á klippingu stendur. Flatir stoðfletir koma í veg fyrir lafandi og viðhalda stöðugri spennu yfir spjaldið. Fyrir ofið möskva, klippa meðfram beinni leiðara eða nota nákvæmnisklippa hjálpar til við að varðveita víraleiðréttingu. Í sjálfvirkum skurðarkerfum minnkar stýrður fóðurhraði og fínstilltar skurðarleiðir álagi á möskva.
Skoðun eftir-skurð er nauðsynleg til að greina hvers kyns aflögun sem gæti haft áhrif á frammistöðu. Minniháttar aflögun má leiðrétta með því að fletja eða spenna, en mikil aflögun þarf oft að endur-klippa. Að stjórna aflögun tryggir að ryðfrítt stálnet viðheldur hönnuðum síunarnákvæmni, styrk og útliti.
Umburðarkröfur fyrir ramma og soðnar samsetningar
Þegar ryðfrítt stálnet er notað í ramma eða soðnar samsetningar verða skurðvikmörk enn mikilvægari. Mesh spjöld verða að passa nákvæmlega innan ramma til að leyfa örugga suðu, bolta eða krumma. Ósamræmdar stærðir geta leitt til ójafnra suðu, veikra samskeyti eða sýnilegra bila sem skerða burðarvirki.
Fyrir soðnar möskvagrindur þarf að gera ráð fyrir varmaþenslu við suðu. Skurðarplötur sem eru örlítið undirstærðar gætu verið nauðsynlegar til að koma í veg fyrir að þær beygist eða beygist. Í ofnum möskvasamstæðum tryggir það að viðhalda ferkantuðum brúnum jafna spennudreifingu þegar möskvan er teygð eða fest.
Skilgreina skal skýrar forskriftir um vikmörk á hönnunarstigi. Að miðla þessum kröfum til framleiðsluteyma hjálpar til við að tryggja stöðugan árangur. Nákvæm klipping sem er sérsniðin að samsetningarkröfum dregur úr endurvinnslu, bætir styrkleika liðanna og eykur heildargæði ryðfríu stáli möskvaafurða.
Gæðaeftirlit og skoðun eftir klippingu
Gæðaeftirlit lýkur ekki þegar skurðarferlinu er lokið. Skoðun á skornum ryðfríu stáli möskvaplötum tryggir að víddarnákvæmni, brúngæði og heildar heilleiki uppfylli kröfur verkefnisins. Sjónræn skoðun greinir burt, vírskemmdir eða misjafn op, en víddarprófanir sannreyna að farið sé að tilgreindum vikmörkum.
Í mikilvægum forritum gæti þurft viðbótarpróf. Fyrir síunarnet, má mæla ljósopssamkvæmni og opið svæði til að staðfesta frammistöðu. Fyrir burðarvirki er hægt að meta flatleika og stífleika til að tryggja burðargetu-. Að skrá niðurstöður skoðunar styður rekjanleika og gæðatryggingu.
Innleiðing staðlaðra skoðunarferla dregur úr hættu á að gallað möskva nái til uppsetningarstaða. Gæðaeftirlit styrkir gildi nákvæmni skurðar og tryggir að ryðfrítt stálnet skili áreiðanlegum árangri allan endingartímann.
Niðurstaða
Að skera úr ryðfríu stáli soðið möskva og ofið möskva er tæknilega krefjandi ferli sem hefur bein áhrif á frammistöðu vöru, öryggi og langlífi. Að skilja muninn á möskvagerðum, þvermáli vír og efnisflokkum gerir framleiðendum kleift að velja viðeigandi skurðarverkfæri og aðferðir. Handvirkur skurður býður upp á sveigjanleika fyrir smærri verkefni-, en vélræn og háþróuð skurðartækni veitir nákvæmni og skilvirkni fyrir iðnaðarframleiðslu.
Jafn mikilvæg eru öryggisvenjur, brúnstöðugleikatækni og gæðaeftirlit eftir-klippingu. Með því að sameina rétta áætlanagerð, rétt val á verkfærum og agaðri framkvæmd geta verkfræðingar og framleiðendur náð hreinum skurðum, viðhaldið hreinleika möskva og dregið úr sóun. Að ná góðum tökum á þessum skurðaraðferðum tryggir að ryðfrítt stálnet skilar áreiðanlegum árangri í síun, smíði, frárennsli og iðnaðarnotkun -skila langtíma-gildi og stöðugri frammistöðu.