

Inngangur
Fjöl-lags hertu ryðfríu stáli síunet er viðurkennt sem eitt flóknasta og-afkastamikla síunarefnið sem notað er í nútíma iðnaðarkerfum. Óvenjulegur árangur-hár vélrænni styrkur þess, nákvæm og stöðug síunarnákvæmni, tæringarþol, hitaþol og langur endingartími- stafar beint af háþróaðri framleiðslutækni og ströngum gæðaeftirlitsaðferðum.
Á bak við fullunnu vöruna liggur mjög hannað ferli sem felur í sér val á hráefni, margra-laga möskvafyrirkomulagi, hár-nákvæmni stöflun, lofttæmi sintrun, rúllukvörðun, klippingu, suðu og skoðun. Hvert skref krefst vandaðrar eftirlits því jafnvel minniháttar frávik í uppbyggingu svitahola, tengingargæði eða efnissamsetningu geta leitt til misheppnaðar í mikilvægum forritum eins og jarðolíukjarna, vökvalínum í geimferðum, lyfjaþurrkara og háþrýstingsgassíun.
Þessi undirgrein -kannarfullkomið framleiðsluferli, hönnunarreglur, helstu tæknilegar breytur, skoðunarstaðla, oggæðaeftirlitsaðferðirþarf til að framleiða stöðugt, áreiðanlegt og-afkastamikið fjöl-lags hertra ryðfrítt stál síunet.
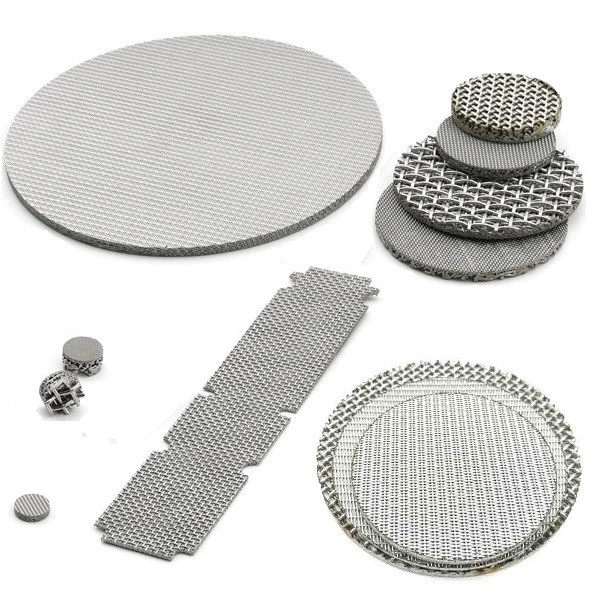
LESA MEIRA:Hvað er fjöl-lags sintrað ryðfrítt stál síunet?
1. Hráefni og hönnunarreglur að baki fjöl-lags Sintered Mesh
1.1 Ryðfrítt stálEinkunnir notaðar fyrir Sintered Mesh
Frammistaða hertu möskva fer mjög eftir því hvaða ryðfríu stáli er notað. Flestir birgjar bjóða upp á margar álfelgur til að uppfylla sérstakar kröfur í iðnaði.-
Algengar ryðfríu stáltegundir:
|
Einkunn |
Einkenni |
Dæmigert forrit |
|
304 |
Standard tæringarþol; hagkvæmt |
Almenn síun, vatnskerfi |
|
Frábær tæringarþol, lítið kolefni, framúrskarandi klóríðþol |
Efnavinnsla, lyf, sjávarumhverfi |
|
|
310S |
Hár-hitaþol (minna en eða jafnt og 1100 gráður) |
Hitaoxunarefni, heitgassíun |
|
904L |
Ofur-mikið tæringarþol, sterkt gegn sýrum |
Petrochemical reactors, brennisteinssýruframleiðsla |
|
Tvíhliða 2205/2507 |
Hár styrkur, hár klóríðþol |
Út af landi, afsöltun |
|
Hastelloy, Monel, Inconel |
Mikil tæringar- og hitaþol |
Aerospace, kjarnorku, mjög efnasamhæfi |
316L er algengasta einkunnin vegna þess að hún veitir besta jafnvægið á milli tæringarþols, suðuhæfni, hreinleika síunnar og kostnaðar.
1.2 Virkt hlutverk hvers lags í fjöl-lagsneti
Fjöl-lags hertu möskva er viljandi hannað þannig aðhvert lag leggur til ákveðna verkfræðiaðgerð.
Dæmigerð 5-laga uppsetning:
|
Lag |
Hlutverk |
Hönnunarástæða |
|
Hlífðarlag (1.) |
Ver síulag gegn núningi |
Forðast stífla svitahola eða aflögun við flæði |
|
Síulag (2.) |
Skilgreinir míkron einkunn |
Virkt kjarnalag, venjulega 5–40 μm |
|
Dreifingarlag (3.) |
Styður við síulag og dreifir streitu |
Tryggir einsleitni svitahola og vélrænan stöðugleika |
|
Stuðningslag (4.) |
Veitir mikinn burðarstyrk |
Kemur í veg fyrir hrun undir þrýstingi |
|
Styrkt lag (5.) |
Bætir stífleika til að móta/móta |
Tryggir endingu fyrir strokka, diska, rör |
Hvert lag er valið út frá:
Kröfur um nákvæmni síunar
Kröfur um styrk
Flæðismarkmið
Væntanlegt mengunarálag
Hreinsunaraðferð (bakþvottur, efnaþvottur, ultrasonic)
Mismunandi samsetningar leiða til þess að þættir eru fínstilltir fyrir nákvæmni síun, gasdreifingu, varðveislu hvata eða flæðisjöfnun.
1.3 Sérsniðnar lagstillingar
Þó að 5-laga möskva sé algengasta uppbyggingin, krefjast sérhæfðra forrita sérsniðnar stillingar:
Dæmi:
1.3ja laga möskva- Létt, hentugur fyrir almenna síun
2.6–7 laga möskva- Fyrir háþrýsting eða fínsíun (<2 μm)
3.Málmtrefjar + möskva samsett– Fyrir ofur-nákvæman agnahald
4.Gataður málmur + margra-laga möskva- Fyrir aukinn vélrænan styrk
5.Tvö síunarlög– Fyrir fjöl-aðskilnað mengunarefna
Sérhver sérsniðin uppsetning krefst vandaðrar verkfræði til að halda jafnvægi á gegndræpi, styrk, hitauppstreymi og nákvæmri síunarnákvæmni.

2. Framleiðsluvinnuflæði fjöl-lags sintrað ryðfríu stálneti
Framleiðsla á hertu möskva er marg-þrepa, nákvæmni-stýrt ferli. Hér að neðan er heildar sundurliðun á öllum helstu framleiðslustigum.
2.1 Skref 1 - Val og skoðun á hráum möskva
Fyrir samsetningu er óunnið prjónað eða ofið málmnet skoðað með tilliti til:
Þvermál vírs
Vefna samkvæmni
Yfirborðsgallar
Hreinlæti og olíuhreinsun
Samræmi við efnisvottorð
Ekki er hægt að nota gallað möskva vegna þess að óhreinindi eða vírbjögun hafa áhrif á sintunarniðurstöður.
2.2 Skref 2 - Nákvæmni lagastöflun
Mismunandi möskvalög eru sett saman í nákvæmri röð á flatt samsetningarborð.
Verkfræðikröfur:
Lög verða að vera fullkomlega samræmd
Engar brjóta saman, öldumyndun eða hrukkur
Engin mengun á milli laga
Nákvæm yfirbygging á hverjum stað
Jafnvel litlar misstillingar geta dregið úr einsleitni svitahola eða bindistyrk.
2.3 Skref 3 - Tómarúmsintun (kjarnaferli)
Sintring er framkvæmd við háan-hitatómarúm ofneðaverndandi andrúmsloft ofni.
Dæmigerð skilyrði:
Hitastig:1100–1380 gráður, fer eftir málmblöndu
Tómarúm:10⁻³–10⁻⁵ Pa
Upphitunarhraði: stjórnað til að koma í veg fyrir hitaáfall
Biðtími:60–180 mínútur
Stýrt kælikerfi
Hvað gerist við sintrun?
Atómdreifingá sér stað við snertipunkta milli víra
Málmfletir sameinast og mynda málmvinnslutengi
Lög verða sameinuð, solid málmplata
Svitaholur verða stöðugar í stærð og lögun
Vélrænni styrkur eykst verulega
Hertuferlið ber ábyrgð á:
Varanlegur svitahola stöðugleiki
Hár þjöppunarstyrkur
Bakskólunargeta
Langur endingartími vöru
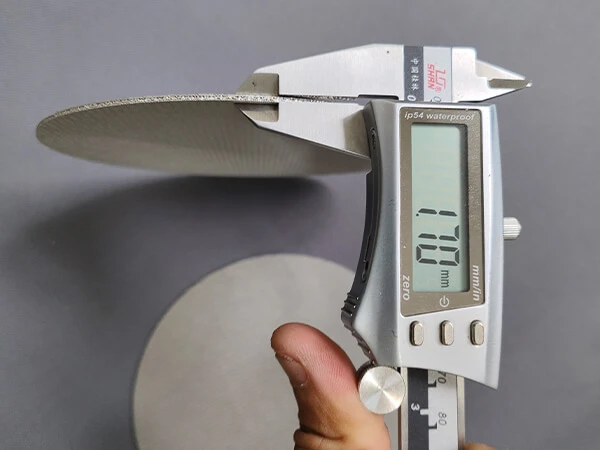
2.4 Skref 4 - Veltingur og kvörðun þykktar
Eftir sintun getur möskvan verið með smá þykkt óreglu.
Valsmylla þrýstir efnið til að:
Náðu samræmdri þykkt
Bæta flatneskju
Auka samkvæmni svitahola
Fínstilltu flæðidreifingu
Veltingur verður að vera vandlega stjórnað: of mikill þrýstingur getur raskað svitahola.
2.5 Skref 5 - Skurður og mótun
Það fer eftir endanlegri notkun, hertu möskva má búa til í:
Blöð
Diskar
Cylindrar
Keilur
Síuhylki
Sérsniðin rúmfræði
Skurðaraðferðir eru ma:
Laserskurður
Vatnsgeislaskurður
Vír EDM
Vélræn stimplun
Hver tækni verður að koma í veg fyrir burrmyndun eða hitaskemmdir.
2.6 Skref 6 - Suða og samsetning
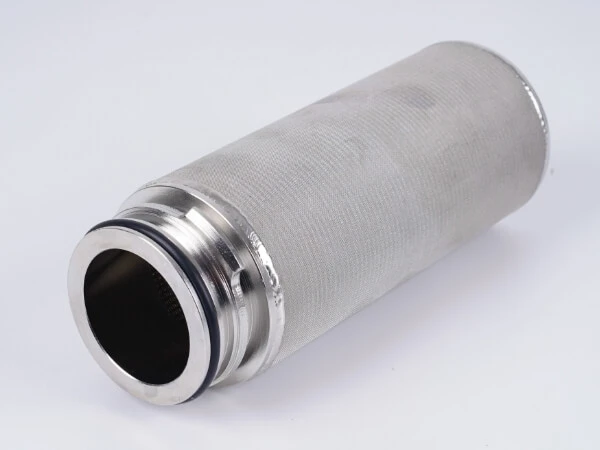
Sintered möskvahlutir þurfa oft suðu til að mynda:
Síurör
Skothylki
Fjöl-laga hús
Loka-lokasamsetningar
Algengar suðutækni:
TIG suðu(algengasta)
Lasersuðu(mikil nákvæmni)
Plasma suðu(fyrir þykka hluta)
Suðar verða að tryggja:
Gas-þétt eða vökva-þétt lokun
Engin mengun
Engin röskun á uppbyggingu svitahola
2.7 Skref 7 - Þrif, fituhreinsun og yfirborðsmeðferð
Þrif er nauðsynlegt til að fjarlægja:
Olía
Sinterandi leifar
Oxíð
Ryk- og málmfínefni
Algengar hreinsunaraðferðir:
Súr súrsun
Alkalískur þvottur
Rafgreiningarþrif
Ultrasonic hreinsun
Passivation (fyrir aukið tæringarþol)
3. Gæðaeftirlit og skoðunarstaðlar
Gæðaeftirlit tryggir að hver lota uppfylli kröfur um verkfræðilegar frammistöðu.
3.1 Málnákvæmni og þykktarmæling
Lykilfæribreytur:
Heildarblaðþykkt
Þykkt einsleitni
Flatleiki
Vikmörk fyrir sérsniðna íhluti
Nákvæm hljóðfæri notuð:
Míkrómetrar
Optískir þykktarskynjarar
Prófunarpallar yfirborðsflatna
3.2 Svitaholastærð og síunarnákvæmniprófun
Síunarnákvæmni er staðfest með því að nota:
Bubble point próf
Loftgegndræpiprófun
Kvikasilfur porosimetry
Skilvirkniprófanir á agnahaldi
Þessar prófanir tryggja:
Rétt míkron einkunn
Samræmd svitaholudreifing
Engin stífla eða aflögun
3.3 Vélrænni styrkleika- og þrýstingsþolprófun
Próf innihalda:
Togstyrkur
Þrýstistyrkur
Sprengjuþrýstingur
Beygjuþol
Þreytuþol
Þessar mælikvarðar tryggja endingu í-háþrýstingsumhverfi.

3.4 Tæringarþol og efnafræðilegur stöðugleikaprófun
Tæringarprófun felur í sér:
Saltúðapróf
Sýru/basa niðurdýfingarpróf
Klóríðþolpróf
Oxunarpróf fyrir háan-hita
Þetta staðfestir hæfi fyrir efna- og sjávariðnað.
3.5 Suðugæðaskoðun
Skoðunaraðferðir:
Dye penetrant inspection (DPI)
Röntgen- eða tölvusuðurannsókn
Sjónræn skoðun
Lekaprófun
Suðar verða að vera sterkar án þess að skerða uppbyggingu svitahola.
4. Verkfræði-Hönnunarsjónarmið
4.1 Að velja viðeigandi míkróna einkunn
Val á míkron einkunn fer eftir:
Kornastærðardreifing
Kröfur um rennsli
Viðunandi þrýstingsfall
Væntingar um óhreinindi-haldandi getu
Dæmi:
|
Umsókn |
Nauðsynlegt Micron Range |
|
Gasdreifing |
0.5–10 μm |
|
Vökvaolíusíun |
10–25 μm |
|
Polymer bráðnar síun |
10–100 μm |
|
Hvata varðveisla |
10–40 μm |
|
Efnahreinsun |
2–20 μm |
4.2 Útreikningar á þrýstingi og flæði
Helstu verkfræðilegir þættir:
Darcy gegndræpi
Þrýstifallsstuðull
Reynolds tala fyrir flæði í gegnum gljúpa miðla
Verkfræðingar verða að gera grein fyrir:
Vökva seigja
Kerfisþrýstingsmörk
Hitastig-völdum vökvahegðun
4.3 Val byggt á hreinsunaraðferð
Hönnunin verður að íhuga hvort sían verði hreinsuð með því að:
Bakþvottur
Andstæða flæði
Ultrasonic hreinsun
Efnahreinsun
Gufu dauðhreinsun
Fyrir kerfi með tíðar hreinsunarlotur er mælt með styrktri uppbyggingu.
4.4 Efnisval byggt á umhverfi
Dæmi:
Súr efni → 316L / 904L / Hastelloy
Klóríð → Duplex 2507
Hár hiti → 310S / Inconel
Sterk oxunarefni → Monel / Hastelloy
4.5 Að velja byggingarform
Mismunandi form þjóna mismunandi tilgangi:
|
Lögun |
Verkfræði Tilgangur |
|
Sívalur |
Mikil óhreinindi-hald, auðveld bakþvottur |
|
Keilulaga |
Hár flæðisstyrkur, for-síun |
|
Lögun diska |
Static síun, gasdreifing |
|
Fjöl-laga skothylki |
Djúp síun, hár þrýstingur |
5. Algengar gallar, bilunaraðferðir og fyrirbyggjandi aðgerðir
Jafnvel-gæða hertu möskva getur bilað ef það er rangt hannað eða framleitt.
5.1 Algengar gallar
|
Galli |
Orsök |
Forvarnir |
|
Aflögun svitahola |
Of hátt sintunarhitastig |
Nákvæm stjórn á ofni |
|
Lagaskil |
Léleg stöflun/suðu |
Bættu samsetningarferli |
|
Sprunga |
Hröð kæling eða vélrænt álag |
Stýrð kæling á ofni |
|
Mengun |
Óhreint hrátt net |
For-þvo og fituhreinsa |
|
Veik tenging |
Ófullnægjandi dreifing |
Stilltu sintunartíma/hitastig |
5.2 Bilunarhamir í hagnýtri notkun
Dæmigert bilun:
Stífla vegna ósamrýmanlegra vökva
Tæring vegna óviðeigandi málmvals
Þrýstingahrun vegna ófullnægjandi stuðningslags
Suðuleki
Þreyta sprungur frá titringi
5.3 Fyrirbyggjandi aðgerðir
Veldu rétta málmblöndu
Fylgdu ráðlögðum rennslismörkum
Notaðu hægfara þrýstingsbreytingar
Þrífðu reglulega
Forðastu hjólreiðar með miklum hita
6. Umsóknardæmi sem sýna fram á hlutverk framleiðslugæða
6.1 Petrochemical reactors
Há-hita (400–700 gráður) síun hvata krefst:
Nákvæm svitaholastærð
Þrýstiþol
Efnafræðilegur stöðugleiki
Langur endingartími
Marg-hertu möskva uppfyllir þessar kröfur vegna dreifingartengingar og sterkrar hitaþols.
6.2 Polymer Bræðslusíun
Áskoranir:
Límandi vökvar með-seigju
Hátt rekstrarhitastig
Mikill þrýstingshalli
Sintered möskva veitir:
Stöðugt míkron einkunn
Slétt yfirborð fyrir skilvirka þrif
Langtíma skipulagsheildleiki
Frábærir bakþvotta eiginleikar
6.3 Vökvakerfi flugvéla
Krafa um vökvaolíukerfi:
Núll bilunarþol
Nákvæm ör-síun
Viðnám gegn titringi og höggi
Framleiðslugæði hertu möskva tryggir stöðugan árangur við erfiðar aðstæður.
Niðurstaða
Frammistaða fjöl-laga hertu ryðfríu stáli síuneta er óaðskiljanlegur frá sérhæfðum framleiðsluferlum, verkfræðilegum-hönnunarreglum og ströngum gæðaeftirlitsráðstöfunum. Sérhvert skref-frá vali á álfelgur til lagastafla, lofttæmdu sintrun, rúllukvörðun, suðu og lokaskoðun-verður að vera framkvæmd af nákvæmni.
Vegna þessara tæknilega styrkleika hefur fjöl-hertu möskva orðið að hornsteini fyrir atvinnugreinar sem krefjast:
Hár styrkur
Nákvæm og stöðug síun
Langur endingartími
Efna- og hitaþol
Vélrænn áreiðanleiki
Hreinsun og endurnýtanleiki
Saman tryggja verkflæði framleiðslunnar og verkfræðilegar meginreglur að hertu möskvi sé áfram einn fullkomnasta, áreiðanlegasta og afkastamesta síunarmiðillinn sem völ er á í dag.