

Nákvæmni síunarkerfis er aðeins eins áreiðanleg og tækin sem notuð eru til að sannreyna forskriftir þess. Í iðnaðarumhverfi, þar sem frávik upp á nokkrar míkron geta leitt til -kerfismengunar eða vélrænni bilunar, er mikilvæg verkfræðileg ákvörðun að velja viðeigandi mælitæki. Að mæla „möskvastærð“ eða „op“ síu er ekki ein-stærð-sem hentar-öllum; tól sem hentar fullkomlega fyrir þungan-námuskjá væri algerlega eyðileggjandi ef það er notað á ofur-fínn 500 möskva lyfjagæða klút. Þar af leiðandi verða fagmenn að passa nákvæmni, snertikraft og stækkunargetu tækisins við eðliseiginleika síumiðilsins sem verið er að skoða.
Þessi handbók veitir tæknilega úttekt á fimm mikilvægustu verkfærunum sem notuð eru á sviði og á rannsóknarstofu til að mæla síumöskva. Við munum fara frá einföldum vélrænum tækjum sem notuð eru til grófrar auðkenningar yfir í háþróuð sjálfvirk sjónkerfi sem tákna fremstu röð iðnaðar 4.0. Fyrir utan það einfaldlega að skrá vélbúnað, munum við kanna kvörðunarkröfur, möguleika á mannlegum mistökum (svo sem parallax eða of-þjöppun) og sérstök notkunartilvik þar sem hvert tól skarar fram úr. Með því að skilja takmarkanir og styrkleika þessara tækja geta gæðaeftirlitsstjórar og viðhaldstæknir tryggt að síunarinnviðir þeirra uppfylli ströngustu alþjóðlega staðla um nákvæmni og áreiðanleika.


Stafrænir míkrómetrar: Grunnurinn að vírmælingum
Nákvæmni í sannprófun á þvermál vír
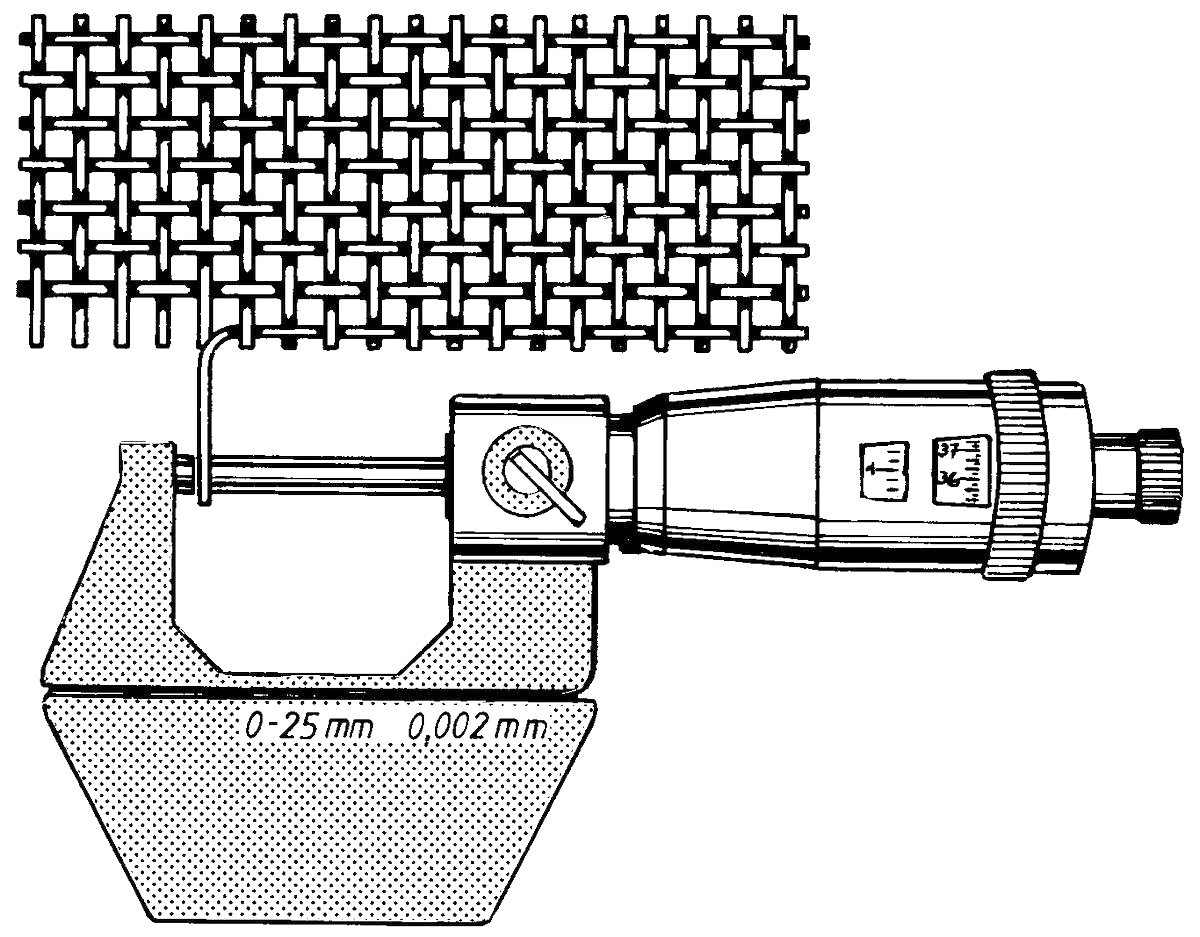
Stafræni míkrómælirinn er ómissandi „fyrsta tólið“ í möskvagreiningu. Áður en ljósop eða möskvafjöldi er reiknaður út verður að vita nákvæmlega þvermál vírsins (d). Hágæða míkrómeter gefur upplausn upp á 0,001 mm (1 míkron), sem er nauðsynlegt vegna þess að þvermál vírsins ræður beint opnu svæði síunnar. Þegar möskva er skoðuð mælir míkrómælirinn þykkt einstakra þráða, sem gerir verkfræðingum kleift að sannreyna hvort framleiðandinn hafi notað réttan vírmæli eins og tilgreint er í Mill Test Report (MTR).
Hlutverk Ratchet Thimble
Algeng mælivilla þegar míkrómetrar eru notaðir á fínmöskva er „yfir-þjöppun“. Ef stjórnandinn beitir of miklu afli getur míkrómeterinn kramlað eða flatt vírinn örlítið, sem leiðir til tilbúnar lágs þvermáls. Míkrómetrar í faglegri-gráðu eru búnir „hrallfingringur“ eða „núningsfingri“. Þetta fyrirkomulag tryggir að stöðugt, endurtekið magn af þrýstingi sé beitt á vírinn í hvert skipti, útilokar notanda-til-breytileika og tryggir að mælingin sé ekki-eyðandi.
Kvörðun fyrir núll-villu nákvæmni
Míkrómetrar eru viðkvæm tæki sem geta rekið vegna hitabreytinga eða vélræns slits. Til að viðhalda nákvæmni verður að „núlla“ þau fyrir hverja lotu. Í rannsóknarstofustillingu eru þau staðfest með NIST-rekjanlegum mælikubbum. Fyrir mælingar á síu möskva er mikilvægt að tryggja að mæliflötin (steðja og snælda) séu fullkomlega hrein; jafnvel smásæi ryk- eða olíuflekkur getur leitt til 5-10 míkron villu, sem myndi skekkja verulega síðari útreikning á möskvaopinu.
Faglegir hörprófarar (optískar lúpur)
Fast-fókusstækkun fyrir handvirka talningu
Línprófari er sérhæft, samanbrjótanlegt stækkunargler sem hefur verið iðnaðarstaðallinn fyrir talningu möskva í áratugi. Ólíkt venjulegu handstækkunargleri hefur hörprófari fastan grunn sem heldur fullkominni brennivídd frá linsunni að möskva. Flestir iðnaðarlínaprófarar veita 10x stækkun og eru með innbyggðum-kvarða (venjulega 1 tommu eða 25,4 mm) við grunninn. Þetta gerir tæknimanni kleift að telja vírana á tommu með miklum stöðugleika og lágmarks sjónskekkju.
Forðastu Parallax og kúlulaga frávik
Aðaláskorunin við handvirka talningu er „parallax error“-skin breyting á stöðu hlutar þegar hann er skoðaður frá sjónarhorni. Til að nota línprófara á réttan hátt verður augað að vera beint fyrir ofan miðju linsunnar. Hærri-prófunaraðilar nota „akrómatískar“ eða „aplanatic“ linsur til að koma í veg fyrir kúlulaga frávik (þoka á brúnum) og tryggja að vírarnir í upphafi og enda 1-tommu kvarðans séu jafn skarpir og þeir sem eru í miðjunni.
Notkun á vettvangi vs. notkun á rannsóknarstofu
Þó að línprófarar séu frábærir til að bera kennsl á möskvafjölda á milli 10 og 150, verða þeir erfiðir í notkun fyrir möskva fínni en 200. Mannlegt auga á erfitt með að greina einstaka víra í svo litlum mælikvarða, jafnvel með 10x stækkun. Í þessum tilfellum þjónar línprófarinn sem „fljót-athugun“ tól til að sannreyna að rétt möskvi hefur verið afhent, en endanleg vottun er eftir öflugri stafræn skoðunarkerfi.
Stafrænar kvarðar: Fjölhæfni fyrir stór ljósop
Mæling "Space Cloth" og stór op
Fyrir grófar síur, oft kallaðar "Space Cloth" í námuvinnslu og safngeiranum, eru stafrænar mælikvarðar ákjósanlegt tæki. Þessi tæki eru hönnuð til að mæla „tæru opið“ (opið) beint. Vegna þess að þessi op eru oft 5 mm eða stærri er auðvelt að stinga beittum kjálkum þrýstimælisins á milli víranna. Stafrænar mælikvarðar gera kleift að skipta hratt á milli mælieininga og keisaraeininga, sem gerir þær fjölhæfar fyrir alþjóðleg verkefni.
Áskorunin um „Mælingar innanhúss“
Þegar þú notar mælikvarða til að mæla möskvaop, verður tæknimaðurinn að nota "inni" kjálkana (minni tennurnar efst á verkfærinu). Nauðsynlegt er að tryggja að kjálkarnir séu fullkomlega samsíða vírunum. Örlítil halla getur leitt til mælingar sem er stærri en raunverulegt ljósop. Til að fá nákvæmari niðurstöður á miðlungs-möskvaskjám er mælt með því að mæla yfir 10 op og deila með 10, frekar en að treysta á einn mælipunkt.
Takmarkanir á fínum möskva og mjúkum efnum
Stafrænar mælikvarðar henta ekki fyrir fína möskva (yfir 100 möskva) vegna þess að kjálkarnir eru of bitlausir til að passa nákvæmlega inn í smásæ eyðurnar. Þar að auki, vegna þess að þrýstimælir krefjast líkamlegrar snertingar, geta þeir auðveldlega afmyndað mjúkt möskvaefni eins og kopar, kopar eða þunnt -tilbúnar fjölliður. Ef möskvan „beygir sig“ undir þrýstingi þrýstimælisins verður lesturinn ónákvæmur. Í þessum tilfellum verður að forgangsraða sjónrænum verkfærum sem ekki-snertir.
Stafræn smásjá skoðunarkerfi
Há-myndgreining og hugbúnaðargreining
Þegar síun færist inn á undir-50 míkron sviðið verða stafrænar smásjár nauðsynlegar. Þessi kerfi nota háupplausn CMOS skynjara til að varpa stækkaðri mynd af möskva á tölvuskjá. Innbyggður hugbúnaður gerir notandanum kleift að „smella“ á vírbrúnirnar til að reikna út ljósop, þvermál vír og jafnvel „undið/lokunarhlutfall“ sjálfkrafa. Þetta útilokar augnálagið sem tengist línprófara og gefur stafræna skrá (skjáskot) fyrir gæða samræmismöppur.
Sjálfvirk ljósop kortlagning
Háþróaðar stafrænar smásjár geta framkvæmt „Aperture Mapping,“ þar sem hugbúnaðurinn greinir hvert einasta op á sjónsviðinu og býr til tölfræðilega dreifingu stærðanna. Þetta er mikilvægt fyrir hámarks-forrit þar sem „hámarksfjöldi einstaklinga“ er jafn mikilvægur og meðaltalið. Ef 100 míkróna sía hefur eitt 120 míkróna gat vegna vefnaðargalla mun sjálfvirka kerfið flagga því strax, en handvirk talning myndi líklega missa af því.
Dýptarskerðing og þrívíddarskoðun
Sumar hágæða stafrænar smásjár bjóða upp á „3D Stitching“ eða „Focus Stacking“. Þetta er sérstaklega gagnlegt til að skoðaHollenskur vefnaðureðaSintered Multi-Layer Mesh, þar sem vírarnir eru til á mismunandi planum. Með því að taka myndir á mismunandi brennivídd og sameina þær skapar hugbúnaðurinn skarpt, þrívítt líkan af innri slóð síunnar. Þetta gerir verkfræðingum kleift að mæla „snúningi“ og „virka svitaholastærð“ flókinna síumannvirkja sem birtast sem óskýr við hefðbundna stækkun.
Optical Comparators (Shadowgraphs)
Skuggamæling án-snertis
Optíski samanburðarbúnaðurinn er „gullstaðall“ fyrir mælingar án-snertingar á rannsóknarstofu. Það virkar með því að varpa stækkaðri skuggamynd af möskvanum á stóran hringlaga glerskjá með því að nota há-ljósgjafi. Vegna þess að tólið notar ljós til að búa til myndina er engin líkamleg snerting við netið, sem gerir það að fullkomnu tóli fyrir ofur-fínar, viðkvæmar eða dýrmætar-málmsíur sem verða að vera óspilltar.
Notkun Digital Readouts (DRO) fyrir algjöra nákvæmni
Rekstraraðilar nota Digital Readout (DRO) kerfi til að færa samanburðarstigið. Með því að stilla þversniði á skjáinn við brún eins vírs og færa hann síðan yfir á þann næsta reiknar kerfið út nákvæma fjarlægð (bilhæðina) í innan við 0,0001 mm. Þessi nákvæmni er nauðsynleg til að votta prófunarsigi skvASTM E11eðaISO 3310-1staðla. Það gerir ráð fyrir mælingu á "meðalopi" yfir tölfræðilega marktækt sýnishorn af möskva rúllunni.
Staðfestir vefjajafnvægi og horn
Fyrir utan einfaldar stærðir gera sjónsamanburðartæki tæknimönnum kleift að athuga „ferning“ vefnaðarins. Með því að snúa gráðuboga skjásins getur stjórnandinn mælt hornið á milli undið- og lokavíra. Ef vefnaðurinn er ekki fullkomlega 90 gráður (þekktur sem „skekking“) breytist lögun ljósopanna úr ferningum í samhliða, sem breytir síunareiginleikum. Stór-skjár samanburðartækisins gerir það að verkum að auðvelt er að koma auga á og mæla þessar óreglulegar burðarvirki.


Samanburður á verkfærum og valfylki
Að passa tólið við möskvafjöldann
Val á réttu tólinu fer fyrst og fremst eftir möskvafjölda og vottunarstigi sem krafist er. Hægt er að stjórna mikilli iðnaðarskimun með mælum og reglustikum, en lyfja- og geimsíur krefjast nákvæmni sjónsamanburðar og stafrænnar smásjár.
Mesh Mælingar Verkfæri Val Matrix
| Verkfæri | Tilvalið möskvasvið | Mælingaraðferð | Nákvæmni | Færanleiki |
| Stafrænn örmælir | Allt (Wire Dia) | Hafðu samband | 0,001 mm | Hátt |
| Línprófari | 10 - 150 | Sjónræn/handbók | 0,1 mm | Frábært |
| Stafrænn mælikvarði | 2 - 60 | Hafðu samband | 0,01 mm | Hátt |
| Stafræn smásjá | 100 - 635 | Optískur/ekki-tengiliður | 0,0005 mm | Lágt |
| Optical Comparator | 20 - 500 | Skuggi/ekki-tengiliður | 0,0001 mm | Kyrrstæð |
Algengar villur og verkfæri-Sértækar lausnir
Sérhvert verkfæri hefur hugsanlega „bilunarpunkt“. Skilningur á þessum villum er nauðsynlegur fyrir nákvæma gagnasöfnun.
Algengar villur og leiðréttingaraðgerðir
| Verkfæri | Algeng villa | Tæknileg áhrif | Lausn |
| Míkrómeter | Of-hert | Þynnri vír lestur | Notaðu skrallborðið |
| Línprófari | Parallax | Mistalning á vírum | Skoða hornrétt á linsu |
| Þrýstimælir | Kjálka halla | Stærra ljósop aflestur | Gakktu úr skugga um að kjálkar séu samsíða |
| Smásjá | Léleg andstæða | Bilun í brúngreiningu | Stilltu baklýsingu/þröskuld |
| Samanburður | Óviðeigandi fókus | Óljós skuggamynd | Notaðu linsur með mikilli-stækkun |
Viðhalds- og kvörðunarreglur
Að tryggja NIST rekjanleika
Til að standast gæðaúttekt verður hvert verkfæri að vera kvarðað með því að nota staðla sem rekja má til National Institute of Standards and Technology (NIST). Fyrir vélræn verkfæri eins og þrýstimælir og míkrómetrar, felur þetta í sér „mæliblokkir“. Fyrir sjóntæki eru notuð „Calibration Slides“ með ætum krómlínum af þekktum stærðum. Án núverandi kvörðunarvottorðs eru allar mælingar sem teknar eru tæknilega „óstaðfestar“ í eftirlitsskyldum iðnaði.
7.2 Þrif og umhverfiseftirlit
Iðnaðarryk og olía eru óvinir nákvæmni mælinga. Míkrómetraflöt verða að þrífa með -lausum pappír fyrir hverja notkun. Sjónlinsur á hörprófunartækjum og smásjáum ættu að vera hreinsaðar með sérhæfðum linsuvef og ísóprópýlalkóhóli til að koma í veg fyrir „draug“ eða hylja myndir. Þar að auki, vegna þess að málmur þenst út með hita, ætti alltaf að taka mikilvægar mælingar í hita-stýrðu umhverfi (helst 20 gráður) til að koma í veg fyrir að hitauppstreymi skekkir niðurstöðurnar.
Niðurstaða
Lokatilmæli fyrir iðnaðarnotendur
Nákvæm mæling á möskvastærð síu er tæknilegt ferli sem krefst blöndu af -gæða vélbúnaði og agaðri aðferðafræði. Eins og við höfum skoðað er ekkert eitt „besta“ tólið; frekar, það er "rétt" tól fyrir hvert tiltekið forrit. Fyrir skjótar vettvangsathuganir er línprófari áfram konungur. Til að sannreyna þvermál vír er stafræni míkrómælirinn ósamþykkur. Og vegna mikillar nákvæmni sem nútíma há-tækniiðnaður krefst, veita stafræn smásjá og sjónræn samanburðartæki þau -snertilausu, há-upplausnargögn sem nauðsynleg eru til að tryggja algera gæðatryggingu.
Fjárfesting í réttum mælitækjum-og þjálfun til að nota þau á réttan hátt- kemur í veg fyrir skelfilegan kostnað við að nota rangt síunet. Hvort sem þú ert að koma í veg fyrir „hjáveitu mengunarefna“ í eldsneytisleiðslu eða tryggja einsleitni lyfjadufts, þá er nákvæmni hljóðfæra þinna undirstaða vinnsluöryggis þíns. Í heimi iðnaðarsíunar, þar sem smásjáin verður stórsæ hvað varðar áhrif, er nákvæm mæling fullkomin vörn.
Til að sjá hvernig þessi tilteknu verkfæri fella inn í alþjóðlega síunarmælingarstefnu og stærðfræðilegu formúlurnar sem þarf til að vinna úr gögnum þeirra, farðu aftur í tæknihandbókina okkar:
[Hvernig á að mæla möskvastærð síu]